
Cartographier les flux pour améliorer vos processus
 Bernard
•
22 septembre 2026
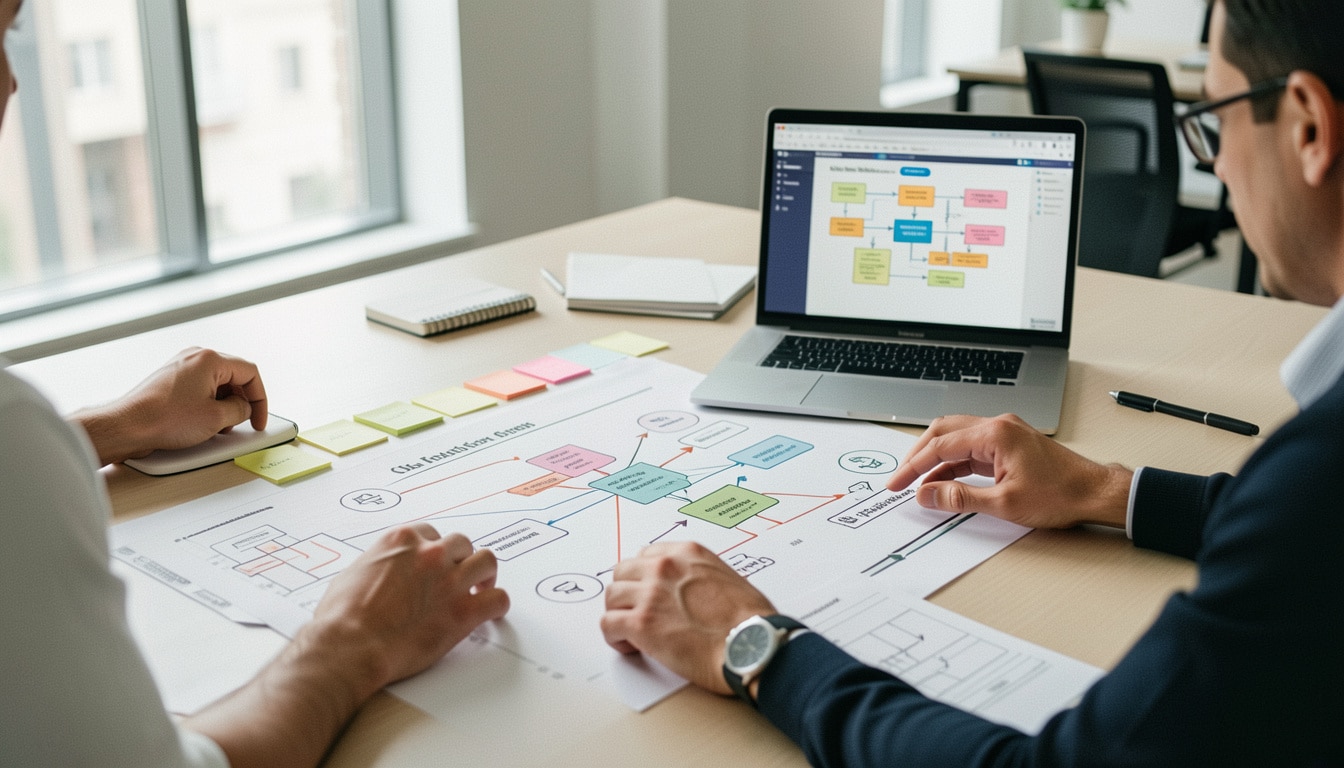
Visualiser un processus de bout en bout change souvent la manière de décider, parce que vous voyez enfin où se perd le temps, où se crée la valeur et où tout se bloque. La cartographie des flux est un repère simple pour comprendre un enchaînement d’actions, repérer les ruptures et piloter l’amélioration avec plus de clarté. Elle aide à lire un fonctionnement réel, à comparer ce qui est utile et ce qui ne l’est pas, et à agir plus vite sur les causes concrètes.
Dans une équipe de production, de logistique ou de services, cet outil donne une forme lisible à un parcours souvent dispersé entre plusieurs acteurs. Il permet de relier les étapes, les informations et les délais sans perdre de vue la valeur ajoutée attendue par le client.
Comprendre le principe du flux de bout en bout
Un flux de bout en bout relie chaque étape d’un processus, depuis la demande initiale jusqu’à la livraison finale. La carte du flux montre le chemin réel de la matière, de l’information et des décisions, alors qu’un simple diagramme décrit surtout l’ordre des tâches. Dans son état actuel, un processus peut paraître correct sur le papier, mais la vision globale du flux révèle souvent une autre forme de valeur.
Dans une usine, le flux peut suivre une pièce, un dossier ou une commande. Dans un bureau, il suit surtout l’information. Pour lire un flux, il faut observer ce qu’il relie concrètement :
- les fournisseurs et les clients internes ;
- les postes de travail et les zones de stockage ;
- les validations et les transferts d’information ;
- les délais, les reprises et les attentes entre deux étapes.
Un flux matière transporte un produit, tandis qu’un flux d’information déclenche l’action. Les deux se répondent sans cesse.
Ce que l’on observe dans un flux réel
Un flux réel montre les écarts entre ce qui est prévu et ce qui se passe vraiment sur le terrain. Vous voyez alors les retards, les retours en arrière, les ruptures de charge et les zones où le processus perd en lisibilité. Cette observation directe évite de confondre la carte idéale avec la situation actuelle.
Pourquoi une vision globale change l’analyse
Une vision globale du flux change l’analyse, car elle fait apparaître les dépendances invisibles entre plusieurs étapes. Un retard au début peut bloquer la suite, même si chaque poste semble performant isolément. Le flux devient alors un outil de lecture collective, et non une simple suite d’actions.
Pourquoi cette méthode est devenue centrale dans le Lean
La cartographie des flux occupe une place centrale dans le Lean parce qu’elle rend visibles les gaspillages qui freinent la performance. Cette démarche aide l’entreprise à réduire les écarts entre le besoin du client et le fonctionnement opérationnel. Quand vous regardez un flux avec cette méthode, vous voyez mieux où le coût monte, où le temps se dilate et où l’organisation perd en efficacité.
Les bénéfices Lean les plus fréquents sont clairs :
- identifier les activités sans valeur ajoutée ;
- réduire les temps d’attente ;
- limiter les transports inutiles ;
- mieux équilibrer les charges ;
- prioriser les actions d’amélioration.
Le Lean repose sur l’amélioration continue, et la cartographie donne une base concrète pour lancer cette dynamique. Elle transforme un ressenti en faits mesurables.
Le lien entre Lean et amélioration continue
Le lien entre Lean et amélioration continue tient à une logique simple : observer, comprendre, agir, puis vérifier le résultat. La cartographie des flux sert de point de départ, car elle aide à détecter les causes de perte et à structurer une action utile. Sans cette lecture, l’amélioration reste souvent dispersée.
Les gains visibles pour l’entreprise
Les gains visibles pour l’entreprise apparaissent vite quand le flux est mieux compris. On observe souvent moins de retouches, une meilleure coordination et un pilotage plus opérationnel. Dans certains ateliers, un simple rééquilibrage de séquence peut faire gagner 12 à 18 % de productivité sur une ligne courte. Le coût caché des blocages devient alors plus facile à traiter.
Construire une carte utile à partir du terrain
Créer une carte utile commence toujours par le terrain, pas par un modèle trop propre. Pour créer une cartographie exploitable, il faut partir d’une donnée réelle, observer la situation et analyser chaque étape sans surinterpréter. Un outil bien construit sert à créer un diagnostic précis, puis à créer des améliorations crédibles.
Pour créer une carte solide, suivez six étapes :
- définir le périmètre du processus ;
- observer le terrain sur place ;
- collecter les données de temps, de volume et de fréquence ;
- représenter les étapes et les échanges ;
- analyser les écarts entre le réel et le prévu ;
- valider la lecture avec les acteurs concernés.
Le terrain doit rester la source principale, car une carte trop théorique masque souvent les vrais blocages. Le contrôle des faits évite d’aligner des hypothèses fragiles.
| Source d’information | Utilité pour la carte |
|---|---|
| Observation terrain | Voir le flux réel et les ruptures |
| Entretiens opérateurs | Comprendre les pratiques et les écarts |
| Données documentaires | Vérifier les temps, volumes et règles |
Définir le périmètre avant de créer
Définir le périmètre avant de créer évite de mélanger plusieurs processus dans une même lecture. Vous gagnez en clarté si vous choisissez une famille de produits, un dossier type ou une chaîne de traitement précise. Cette étape rend l’outil plus lisible et plus utile pour décider.
Observer le flux réel sans le simplifier trop vite
Observer le flux réel sans le simplifier trop vite permet de garder les détails qui comptent. Une donnée isolée ne suffit pas ; il faut la confronter au terrain, aux pratiques et aux contraintes du moment. C’est souvent là que la carte devient vraiment parlante.
Lire les blocages, les délais et les écarts de production
Lire les blocages dans un flux revient à repérer ce qui ralentit la production et allonge les temps. Un goulot, une attente ou un transport inutile peut déséquilibrer toute la chaîne. Dans un atelier, un poste saturé peut ralentir un produit pendant 40 minutes alors que les autres étapes restent disponibles. Le coût se voit alors dans le temps perdu et dans la baisse de performance.
Les cinq signaux de blocage les plus fréquents sont :
- des files d’attente répétées ;
- des reprises de production ;
- des transports multiples ;
- des écarts entre capacité et charge ;
- des délais qui s’allongent sans raison claire.
Le temps utile correspond à l’action qui transforme vraiment le produit, tandis que le temps perdu regroupe tout le reste. Mesurer ce cycle aide à comprendre où le flux se dégrade.
Repérer un goulot sans se tromper
Repérer un goulot sans se tromper demande de comparer la capacité d’un poste à la charge qu’il reçoit. Si la production s’accumule toujours au même endroit, le signal est net. Il faut cependant vérifier si le problème vient du poste lui-même, d’un transport trop long ou d’une attente amont.
Mesurer les délais pour comprendre les écarts
Mesurer les délais pour comprendre les écarts donne une lecture plus juste du cycle. Un produit peut passer 8 minutes en transformation et 2 heures en attente : l’écart est alors évident. Cette mesure du temps révèle ce que la performance brute ne montre pas toujours.
Passer de l’état actuel à un flux cible plus fluide
L’état actuel sert de point de départ, mais l’état futur donne la direction à suivre. Dans cette démarche, l’amélioration consiste à réduire les ruptures, à ajouter de la fluidité et à mieux aligner l’organisation avec le client. Le passage d’un état à l’autre repose sur une optimisation progressive du processus.
Les cinq leviers les plus utiles sont :
- supprimer les étapes sans valeur ;
- réduire les lots trop grands ;
- rapprocher les opérations liées ;
- limiter les validations inutiles ;
- sécuriser les points critiques.
Comparer l’état actuel et l’état futur permet de prioriser les actions. Vous pouvez ainsi transformer une opération lourde en séquence plus simple, sans bouleverser tout le système d’un coup. Dans un service administratif, passer de trois validations à une seule peut faire gagner 2 jours sur un dossier.
Définir un état futur réaliste
Définir un état futur réaliste évite les promesses impossibles. L’objectif n’est pas de tout refaire, mais de construire un flux plus fluide avec des gains mesurables. Un futur crédible tient compte des moyens, des contraintes et du rythme réel du terrain.
Transformer les constats en plan d’action
Transformer les constats en plan d’action demande de classer les problèmes par impact et par facilité de mise en œuvre. Cette démarche aide à passer de l’analyse à l’action sans perdre de temps. Chaque action doit répondre à un écart précis observé dans le processus.
Appliquer la méthode à l’industrie, à la logistique et aux services
La cartographie des flux s’applique à l’industrie, à la logistique et aux services avec la même logique : voir ce qui circule, où cela bloque et comment améliorer. Dans un contexte industriel, elle aide à suivre une ligne de production. En logistique, elle clarifie les circuits, les approvisionnements et les livraisons. Pour un client, elle rend l’information plus fiable et plus rapide.
Six cas d’usage concrets reviennent souvent :
- atelier de fabrication avec plusieurs postes en série ;
- chaîne logistique avec réception, stockage et expédition ;
- process administratif de validation de commande ;
- production industrielle avec changements de série fréquents ;
- logistique interne entre magasin et ligne ;
- traitement de dossier dans un service support.
Dans une chaîne logistique, un retard d’approvisionnement peut bloquer toute la production. Dans un service, une information mal transmise allonge la situation de traitement et crée des retours. La forme de la carte change, mais la logique reste la même.
Dans l’industrie, optimiser une ligne ou un atelier
Dans l’industrie, optimiser une ligne ou un atelier revient à suivre les postes, les stocks intermédiaires et les temps de traversée. L’objectif est de rendre le flux plus stable et plus prévisible. Un bon exemple consiste à réduire les transferts inutiles entre deux machines proches.
En logistique, fluidifier les circuits et les approvisionnements
En logistique, fluidifier les circuits et les approvisionnements améliore la fiabilité de la chaîne. Une meilleure lecture des flux permet de réduire les ruptures, de sécuriser les transports et d’anticiper les pics d’activité. C’est souvent là que les gains sont les plus visibles dans la durée.
FAQ – Questions fréquentes sur la lecture et l’usage d’une carte de flux
À quoi sert une carte de flux dans un processus simple ?
Une carte de flux sert à voir comment circule l’information, le produit ou la demande dans un processus simple. Elle aide à repérer les temps morts, les doublons et les ruptures, afin d’améliorer le fonctionnement sans compliquer l’analyse.
Quelle différence entre un diagramme de processus et une carte de flux ?
Un diagramme de processus décrit surtout les étapes dans l’ordre, alors qu’une carte de flux montre aussi les délais, les stocks et les échanges d’information. La carte donne donc une lecture plus opérationnelle de l’état actuel.
Comment savoir si un flux est vraiment bien cartographié ?
Un flux est bien cartographié quand les acteurs le reconnaissent, que les données sont vérifiées et que le diagramme reflète le terrain. Si la carte ne correspond pas à l’usage réel, il faut la corriger avant d’en tirer une décision.
Quels indicateurs suivre après l’analyse ?
Après l’analyse, suivez le temps de traversée, le temps de cycle, le taux d’attente, le niveau de stocks et le taux de service. Ces indicateurs montrent si le flux progresse vraiment et si le client gagne en fiabilité.
Faut-il partir de l’état actuel ou de l’état futur ?
Il faut partir de l’état actuel, car il décrit le réel et fournit les faits. L’état futur sert ensuite à fixer une cible d’amélioration. Cette logique évite de construire un outil déconnecté de la situation observée.

Vous aimerez aussi
 Logistique

 Logistique
 Logistique
 Logistique