Flux tendu et flux poussé : quelles différences ?
Dans un atelier, tout se joue souvent à quelques heures près : une commande arrive, une machine se libère, une pièce manque, et toute la cadence change. Le flux tendu et le flux poussé représentent justement deux façons de piloter la production au quotidien. L’un s’appuie sur la demande réelle, l’autre sur la prévision. Comprendre cette différence permet de mieux organiser le stock, de sécuriser la fabrication et de fluidifier la logistique, surtout quand vous cherchez à tendre vers moins d’immobilisation sans perdre en réactivité.
Flux tendu et flux poussé
- Le flux tendu démarre à partir de la demande réelle, alors que le flux poussé lance la production avant la vente sur la base d’une prévision. Le premier vise un stock faible, le second accepte un niveau de stock plus élevé.
- Le toyotisme a diffusé une logique de production tirée par le besoin, avec réduction des gaspillages et amélioration continue. Dans ce cadre, la planification sert à synchroniser fabrication, logistique et approvisionnements.
- Le choix entre les deux modèles dépend de la stabilité de la demande, de la capacité de stockage et de la fiabilité des fournisseurs. Une entreprise peut aussi combiner les deux, en gardant le flux poussé pour les références stables et un modèle plus réactif pour les produits variables.
Ce choix n’est pas théorique : il influence la manière de produire, d’approvisionner et de coordonner chaque étape. Dans la suite, vous allez comparer les deux modèles, voir comment ils agissent sur le stock, le transport et la coordination, puis découvrir comment choisir la logique la plus adaptée à votre contexte.
Comprendre la logique de production derrière ces deux modèles
Le flux tendu et le flux poussé reposent sur une définition simple : dans le premier cas, la production suit le besoin réel, dans le second, elle démarre avant la vente grâce à une prévision. Ce concept change toute l’organisation d’une entreprise, car il détermine qui tire le flux, du client ou de l’amont. Dans une usine de pièces automobiles, par exemple, une commande validée peut déclencher la fabrication immédiate, alors qu’un autre atelier lance des séries en avance pour alimenter la chaîne.
La méthode de pilotage n’est pas la même, et la supply chain s’en ressent. Le toyotisme a popularisé une définition plus sobre de la production, fondée sur l’ajustement au réel et la réduction des pertes. Aujourd’hui, la chaîne logistique doit donc arbitrer entre réactivité et anticipation. Une bonne planification sert à synchroniser la production, la logistique et les approvisionnements, afin que chaque flux reste cohérent.
Une production tirée par la demande
La production tirée par la demande commence quand le client déclenche l’activité. Ici, le flux avance au rythme des besoins réels, et non selon une estimation lointaine. La définition est simple : on fabrique juste ce qu’il faut, au moment où il faut. Cette méthode réduit les écarts entre fabrication et vente, mais elle exige une coordination précise entre approvisionnement, atelier et livraison. Sans cette rigueur, le flux se bloque vite.
Le réel devient alors le seul repère fiable. Une entreprise qui assemble des meubles sur commande, par exemple, peut attendre la validation finale avant de lancer chaque opération. Le flux est ainsi guidé par la commande, la planification reste courte, et la chaîne logistique évite de produire trop tôt. Cette logique de flux convient bien quand la demande varie fortement.
L’héritage du toyotisme dans l’organisation moderne
Le toyotisme a donné au flux une autre définition du pilotage industriel. Son idée centrale consiste à tirer la production à partir du besoin, avec une logique d’amélioration continue et de suppression des gaspillages. Ce concept a marqué durablement l’organisation moderne, car il relie la fabrication, la logistique et la coordination en un ensemble plus souple. La chaîne ne doit plus pousser des volumes vers le marché sans visibilité. Pour approfondir ce sujet, consultez notre guide sur ordonnancement définition.
Dans une entreprise, cette méthode change aussi la place de la planification. Elle ne sert plus seulement à remplir des lignes de production, mais à adapter chaque flux au réel. La chaîne supply chain chain, dans son ensemble, gagne alors en lisibilité. Le flux devient plus fin, plus proche du terrain, et la production s’ajuste mieux aux variations de la demande.
| Critère | Flux tendu | Flux poussé |
|---|---|---|
| Déclencheur | Demande réelle | Prévision |
| Logique de pilotage | On tire le flux | On pousse le flux |
| Niveau de stock | Faible | Plus élevé |
| Souplesse | Forte | Moyenne |
| Risque principal | Rupture | Surproduction |
Stocks, transport et coordination au quotidien
Le stock change profondément selon le modèle choisi, car le flux tendu et le flux poussé n’impliquent pas le même niveau de stockage. Quand l’objectif est de réduire le stock, l’entrepôt devient un lieu de passage plus que de réserve. La gestion quotidienne repose alors sur une coordination serrée entre transport, expédition et approvisionnement. Chaque opération doit arriver au bon moment, sinon la marchandise attend, ou pire, manque.
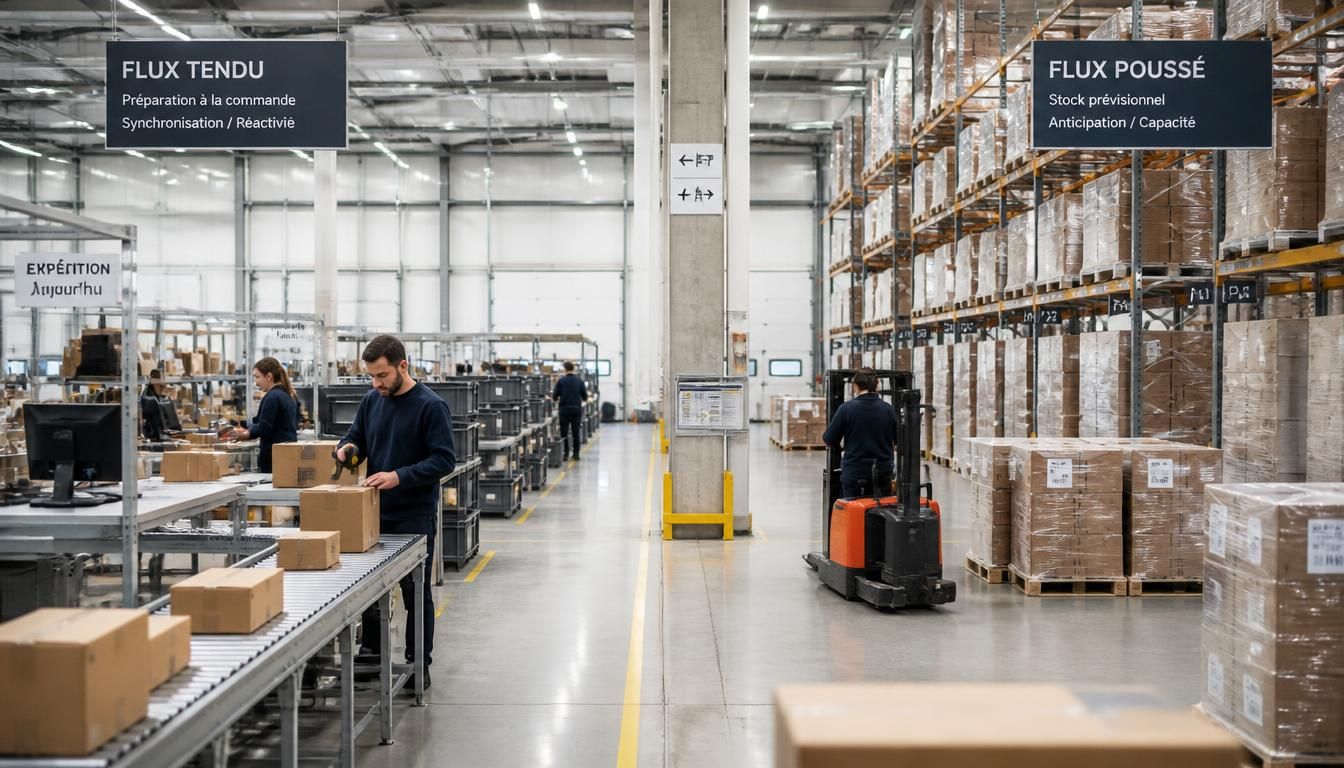
Dans une chaîne bien réglée, la marchandise passe d’une zone de réception à une zone de préparation, puis vers l’expédition. L’entrepôt joue un rôle de tampon, mais pas toujours avec le même stock. La gestion en temps réel devient donc décisive pour approvisionner sans surcharge. Une bonne coordination permet aussi de limiter les temps morts et d’éviter qu’une opération ne bloque le reste de la chaîne.
Réduire le stock sans fragiliser la chaîne
Réduire le stock ne veut pas dire fragiliser la chaîne, à condition de synchroniser chaque transport et chaque expédition. Dans un modèle au plus juste, le stock minimal sert surtout à absorber les petits écarts. Le stockage diminue, mais la coordination doit rester parfaite entre l’entrepôt, la préparation et la livraison. C’est là que la fonction logistique prend tout son sens, car elle relie l’ensemble des flux.
Un exemple simple illustre cette logique : une palette arrive le matin, elle entre en zone de contrôle, puis rejoint la zone de picking avant l’expédition du soir. Si le transport est décalé de deux heures, toute l’opération se retarde. La marchandise n’attend pas longtemps dans un entrepôt pensé pour approvisionner vite, et le temps devient un facteur clé.
Quand le stock tampon devient indispensable
Le stock tampon devient indispensable dès que la coordination n’est pas assez stable pour absorber les aléas. Cette réserve protège la chaîne quand un transport prend du retard ou quand une expédition s’accélère soudainement. Le stockage temporaire joue alors une fonction de sécurité, surtout dans les zones où la demande varie d’un jour à l’autre.
La gestion du stock tampon aide aussi à approvisionner sans casser le rythme opérationnel. Un entrepôt peut garder quelques références en réserve pour éviter une rupture sur une marchandise critique. Dans ce cas, la coordination entre transport, préparation et expédition reste fluide, même si le temps de réaction n’est pas parfait. Le bon lieu de stockage dépend donc du niveau d’incertitude et de la fonction de chaque zone.
- Rupture de stock si la livraison arrive trop tard
- Surstock si la demande baisse brusquement
- Retard d’expédition si la coordination est mal réglée
- Coût de stockage excessif dans l’entrepôt
- Blocage d’une opération si la marchandise manque en zone de préparation
Quels avantages et limites pour l’entreprise au quotidien
Le flux tendu et le flux poussé n’offrent pas les mêmes résultats pour une entreprise qui cherche l’optimisation. Dans une approche au plus juste, l’objectif est de réduire le gaspillage, de limiter les coûts et d’ajuster la fabrication au besoin réel. Cette méthode convient bien quand l’activité reste lisible, mais elle n’efface jamais totalement le risque. Le zéro défaut n’existe pas, même si l’optimisation rapproche souvent la production d’un meilleur équilibre.
La fabrication gagne en agilité lorsque la stratégie repose sur des processus courts et une ressource bien utilisée. En revanche, si la demande devient imprévisible, la même méthode peut créer une issue délicate. Une entreprise doit alors employer une autre logique, ou combiner plusieurs approches selon le produit. Le bon choix dépend de l’incertitude, de la ressource disponible et du niveau de gaspillage acceptable.
Les gains concrets d’une approche au plus juste
Une approche au plus juste apporte des gains immédiats sur la production et sur les coûts. Elle permet d’optimisation des flux, de réduire le gaspillage et de mieux employer chaque ressource. Quand la fabrication suit la demande, le produit ne dort pas en stock inutilement, et l’activité reste plus lisible. Cette méthode aide aussi à réagir plus vite aux changements de marché.
Les bénéfices opérationnels sont faciles à repérer : moins de capital immobilisé, moins de surplus à écouler, plus de souplesse dans le processus, et une meilleure cohérence entre fabrication et vente. Dans une petite entreprise, cela peut faire la différence entre une zone de production saturée et un lieu de travail bien réglé. L’optimisation devient alors un levier concret, pas un mot abstrait.
Les limites à anticiper avant de choisir
Les limites apparaissent vite quand la production dépend trop d’un flux sans marge. Le gaspillage n’est pas seulement matériel : il peut aussi concerner le temps, l’énergie ou la ressource humaine. Une rupture de fabrication survient si un produit manque, tandis qu’un excès de production finit souvent en surstock. Le risque de zéro visibilité n’est jamais loin quand la stratégie repose sur des prévisions fragiles.
Une entreprise qui lance un nouveau produit doit parfois employer une méthode plus prudente au début, puis ajuster ensuite. Si la demande varie fortement, la stratégie la plus simple n’est pas toujours la meilleure issue. Le processus doit rester souple, sinon le gaspillage augmente et la production perd en efficacité. Le parfait équilibre n’existe pas, mais une bonne optimisation limite les erreurs.
Comment choisir le bon modèle selon votre contexte
Le choix entre les deux logiques dépend surtout de la planification, de l’approvisionnement et du niveau de variabilité. Une entreprise qui travaille avec des délais courts n’a pas les mêmes besoins qu’une autre qui gère des séries longues. L’outil de pilotage doit donc suivre le rythme de la fabrication, du transport et de la coordination. Dans une chaîne bien organisée, le réel reste le meilleur indicateur pour réagir sans se disperser.
Si vous devez employer une seule méthode, regardez d’abord la stabilité de la demande, puis la capacité de stockage, puis la fiabilité des fournisseurs. Un bon outil de planification aide à visualiser les écarts entre approvisionnement et production. Dans la supply chain, la zone de stockage n’a pas la même fonction selon le produit : elle peut servir de simple relais ou de réserve stratégique. La bonne décision combine toujours coordination et anticipation.
Les critères qui orientent le choix
Le choix d’un modèle repose sur trois critères simples. D’abord, la planification doit correspondre à la variabilité de la demande. Ensuite, l’approvisionnement doit tenir compte des délais et des risques de retard. Enfin, le stock disponible doit rester cohérent avec la capacité de transport et de fabrication. Un outil de suivi aide à arbitrer entre rapidité et sécurité.
Si votre entreprise vend des produits très réguliers, le flux poussé peut mieux convenir. Si elle doit réagir à des commandes changeantes, la logique au plus juste devient plus pertinente. La coordination entre les équipes, les fournisseurs et la production reste alors le vrai point de vigilance. Employer le bon modèle, c’est surtout choisir le bon niveau d’anticipation.
Combiner les deux logiques dans une même organisation
Une même entreprise peut employer les deux logiques selon ses produits. La planification peut rester en flux poussé pour les références stables, puis basculer vers un modèle plus réactif pour les articles à forte variation. Cette combinaison améliore l’approvisionnement sans figer la production. Elle permet aussi de garder un stock raisonnable là où il est utile, et de réduire le stockage là où il ne sert pas.
Le bon outil de pilotage doit alors suivre la coordination entre fabrication, transport et expédition. Une chaîne peut fonctionner en double régime sans perdre sa cohérence, à condition que chaque zone soit bien définie. En pratique, vous pouvez employer une logique pour la base, une autre pour les pics. C’est souvent la solution la plus réaliste, car elle réagit au réel sans renoncer à la planification.
FAQ – Questions fréquentes sur l’organisation des flux
Quelle différence simple entre les deux modèles de production ?
La différence tient au déclencheur : le flux suit la demande réelle dans un cas, et la prévision dans l’autre. Le premier vise moins de stock, le second sécurise davantage la production.
Pourquoi le stock est-il si important dans la logistique ?
Le stock sert de tampon entre fabrication, transport et livraison. Sans lui, la coordination devient plus fragile et la chaîne peut se bloquer au moindre retard.
Le modèle au plus juste convient-il à toutes les entreprises ?
Non, car il demande une forte fiabilité des approvisionnements, une bonne visibilité en temps réel et peu d’aléas. Il fonctionne mieux quand la production est stable et bien maîtrisée.
Le toyotisme a-t-il influencé ces méthodes ?
Oui, le toyotisme a largement inspiré la logique de flux tiré, avec une recherche de zéro gaspillage et d’ajustement au réel. Cette méthode a marqué la logistique moderne.
Peut-on combiner plusieurs logiques dans une même supply chain ?
Oui, une entreprise peut employer des approches différentes selon les produits, les délais et la variabilité. C’est souvent la solution la plus souple pour garder une chaîne efficace.